Deux usines du même secteur décident de transporter le même ingrédient. Toutes deux comparent les fournisseurs, toutes deux demandent conseil et toutes deux finissent par choisir la même technologie de transport pneumatique. Sur le papier, elles ont acheté la même chose.
Un an plus tard, l’une des deux a une ligne qui fonctionne sans que personne n’y pense. L’autre vit avec des bouchages réguliers, une consommation plus élevée que prévu et un tronçon de tuyauterie à contrôler tous les quelques mois.
Le paradoxe, c’est que personne ne s’est trompé en choisissant la technologie.
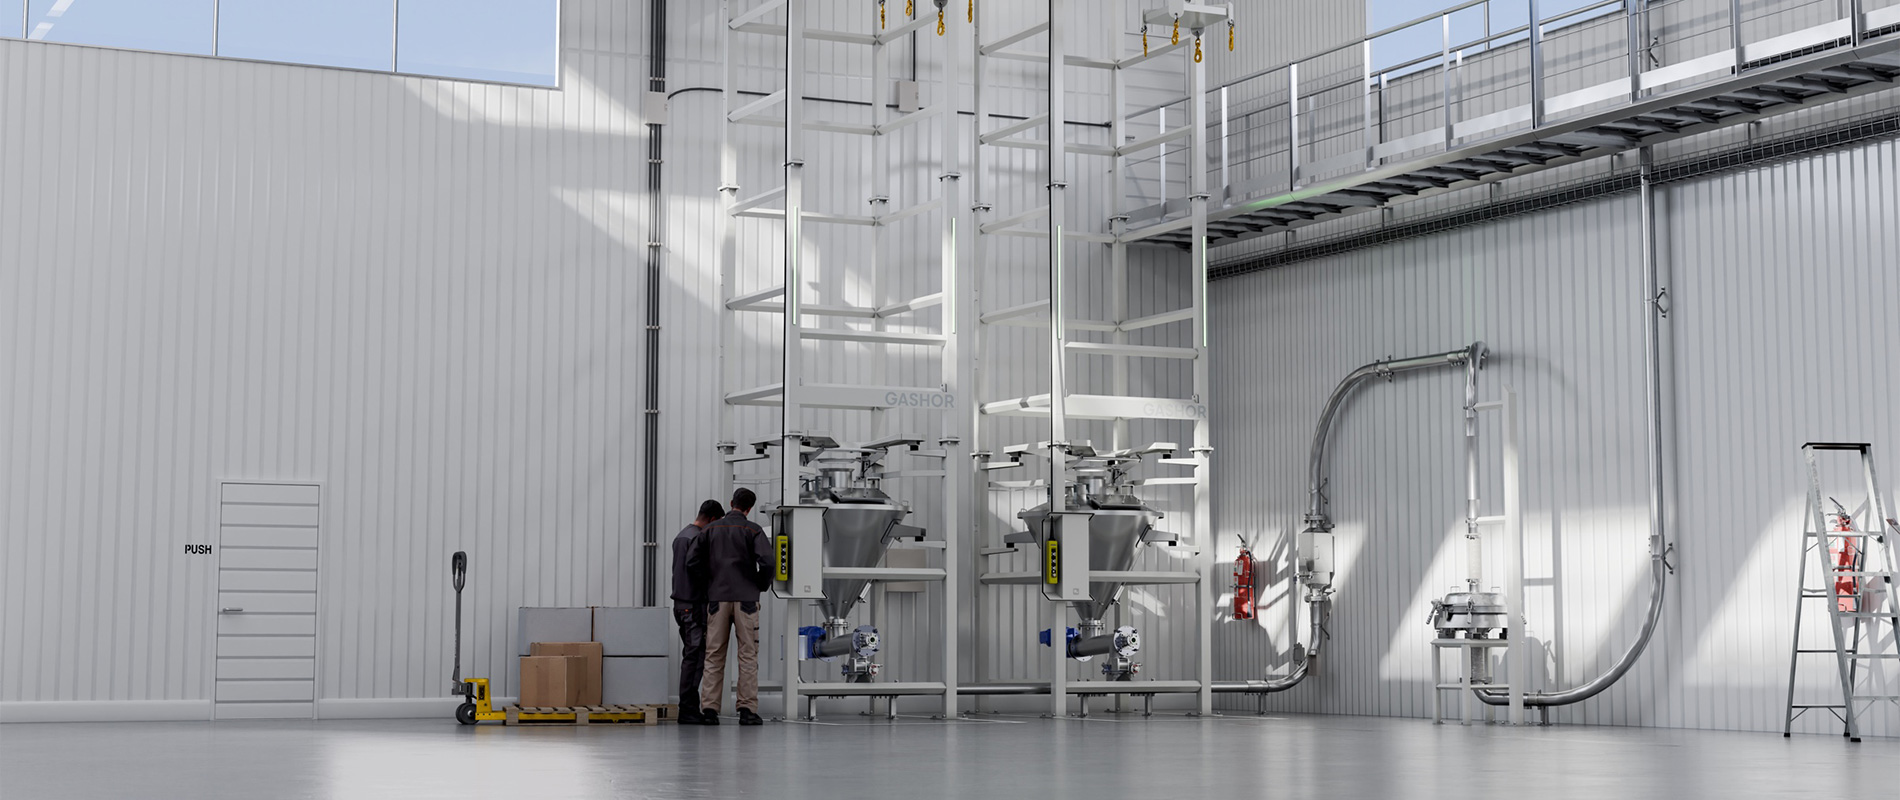
Ce qui a changé, c’est le parcours que l’ingrédient doit effectuer dans chaque usine. Combien de fois il tourne, quelle distance il couvre, combien de destinations partagent la même ligne et comment sont traités les points où le produit entre dans le système et en sort.
Cette partie ne figure dans aucun catalogue. Le tracé se conçoit sur l’usine qui existe déjà, avec ses poteaux au milieu et ses hauteurs comptées, et dans la conception d’un système de transport pneumatique il pèse souvent autant que la technologie raccordée à ses extrémités.
Cet article porte sur cette conversation : ce que le parcours décide réellement, comment savoir si le problème de votre installation se situe là et quelles informations mettre sur la table avant de demander un devis pour que deux offres soient vraiment comparables.
Índice
- 1. Ce qu’est le tracé et quelle part du résultat il détermine
- 2. Les changements de direction : ce que coûte réellement un coude
- 3. La distance et le dénivelé : le plan ment un peu
- 4. Quand plusieurs destinations partagent la même ligne
- 5. Les transitions : là où le système cesse de se comporter comme un système
- 6. Comment savoir si le problème vient de l’équipement ou du parcours
- 7. Corriger un tracé sans refaire la moitié de l’usine
- 8. Ce qu’il faut apporter avant de demander un devis
- 9. Pourquoi deux devis avec les mêmes équipements ne sont pas comparables
- 10. Questions fréquentes
- 11. Notre approche chez Gashor
1. Ce qu’est le tracé et quelle part du résultat il détermine
Le tracé est le chemin physique que suit l’ingrédient depuis son point de chargement jusqu’à son point de déchargement, avec tous ses coudes, ses tronçons verticaux, ses bifurcations et ses points de transition.
C’est la partie du projet qui ne s’achète pas : elle se dessine sur l’usine réelle qui existe déjà.
Et il conditionne bien plus qu’on ne le suppose généralement. Une même soufflante, une même tuyauterie et un même produit peuvent donner des rendements différents selon la manière dont le parcours est résolu entre les deux extrémités.
La raison est simple à comprendre, même si elle est laborieuse à calculer. L’air doit vaincre la résistance de tout le chemin, et cette résistance s’appelle la perte de charge : chaque mètre, chaque virage et chaque montée l’augmentent un peu.
Lorsque le tracé ajoute plus de résistance que prévu, le système réagit de l’une de ces quatre façons, et aucune n’est gratuite :
- La vitesse de transport augmente pour maintenir le débit, avec plus d’usure de la tuyauterie et davantage de contraintes sur le produit.
- La consommation d’air augmente, et avec elle la facture énergétique d’une ligne qui tourne à chaque poste.
- Le débit réel baisse en dessous de ce dont la production a besoin.
- Des dépôts apparaissent, lorsque le produit perd de la vitesse en un point et commence à se déposer.
Ce dernier point est le plus coûteux, car il ne se manifeste presque jamais le premier jour. Il apparaît des semaines plus tard, sous forme de bouchages que l’usine finit par banaliser comme s’ils faisaient partie du métier…
… et à ce moment-là, plus personne ne les relie à une décision de conception.
Quatre variables du parcours expliquent une bonne partie de ces différences : les changements de direction, la distance et le dénivelé, les destinations qui partagent une ligne et les transitions.
Voyons-les une par une.
2. Les changements de direction : ce que coûte réellement un coude
Un coude à 90 degrés ne coûte pas ce qu’il mesure. Dans les méthodes de calcul courantes du secteur, on lui attribue l’équivalent d’un tronçon droit de 5 à 12 mètres de tuyauterie.
Un virage qui occupe un demi-mètre sur le plan peut peser dans le calcul autant qu’un couloir entier.
Et voici la donnée qui en dit le plus sur ce métier : cet équivalent n’est pas le même selon les critères de calcul. La méthode simplifiée attribue généralement environ 5 mètres par coude, la référence de Rhodes monte à 7,5 et la méthode d’Agarwal distingue le coude à rayon court, autour de 12 mètres, et le coude à grand rayon, autour de 6.
Qu’il existe plusieurs critères différents pour une même pièce est précisément le signe qu’il n’y a pas ici de réponse sur catalogue. Il y a un ingénieur qui décide avec quelle marge travailler, selon le produit, l’installation et l’enjeu de cette ligne.
En plus d’ajouter de la résistance, chaque changement de direction concentre d’autres effets qui apparaissent souvent ensemble :
- Usure au point d’impact. Le produit frappe toujours au même endroit du coude, et avec des matières abrasives ce point dicte le calendrier de maintenance de toute la ligne.
- Risque de dépôt. Si le produit perd trop de vitesse dans le virage, il peut rester en place, et c’est l’origine de nombreux bouchages récurrents.
- Contraintes sur le produit. Après chaque impact, la matière ralentit et doit être réaccélérée, et certains ingrédients supportent moins bien ce traitement que d’autres.
C’est pourquoi le rayon du coude est une décision de conception, et non un détail de montage.
À titre de référence, un rapport entre le rayon et le diamètre de la tuyauterie d’environ 8 à 14 est généralement considéré comme un bon compromis entre perte de charge, usure et encombrement.
Un rayon plus serré fait gagner de la place et coûte généralement moins cher à monter. Ce qu’il fait économiser à l’installation peut finir par se payer en consommation et en maintenance, poste après poste, pendant les quinze années suivantes. Le calcul est rarement fait.
3. La distance et le dénivelé : le plan ment un peu
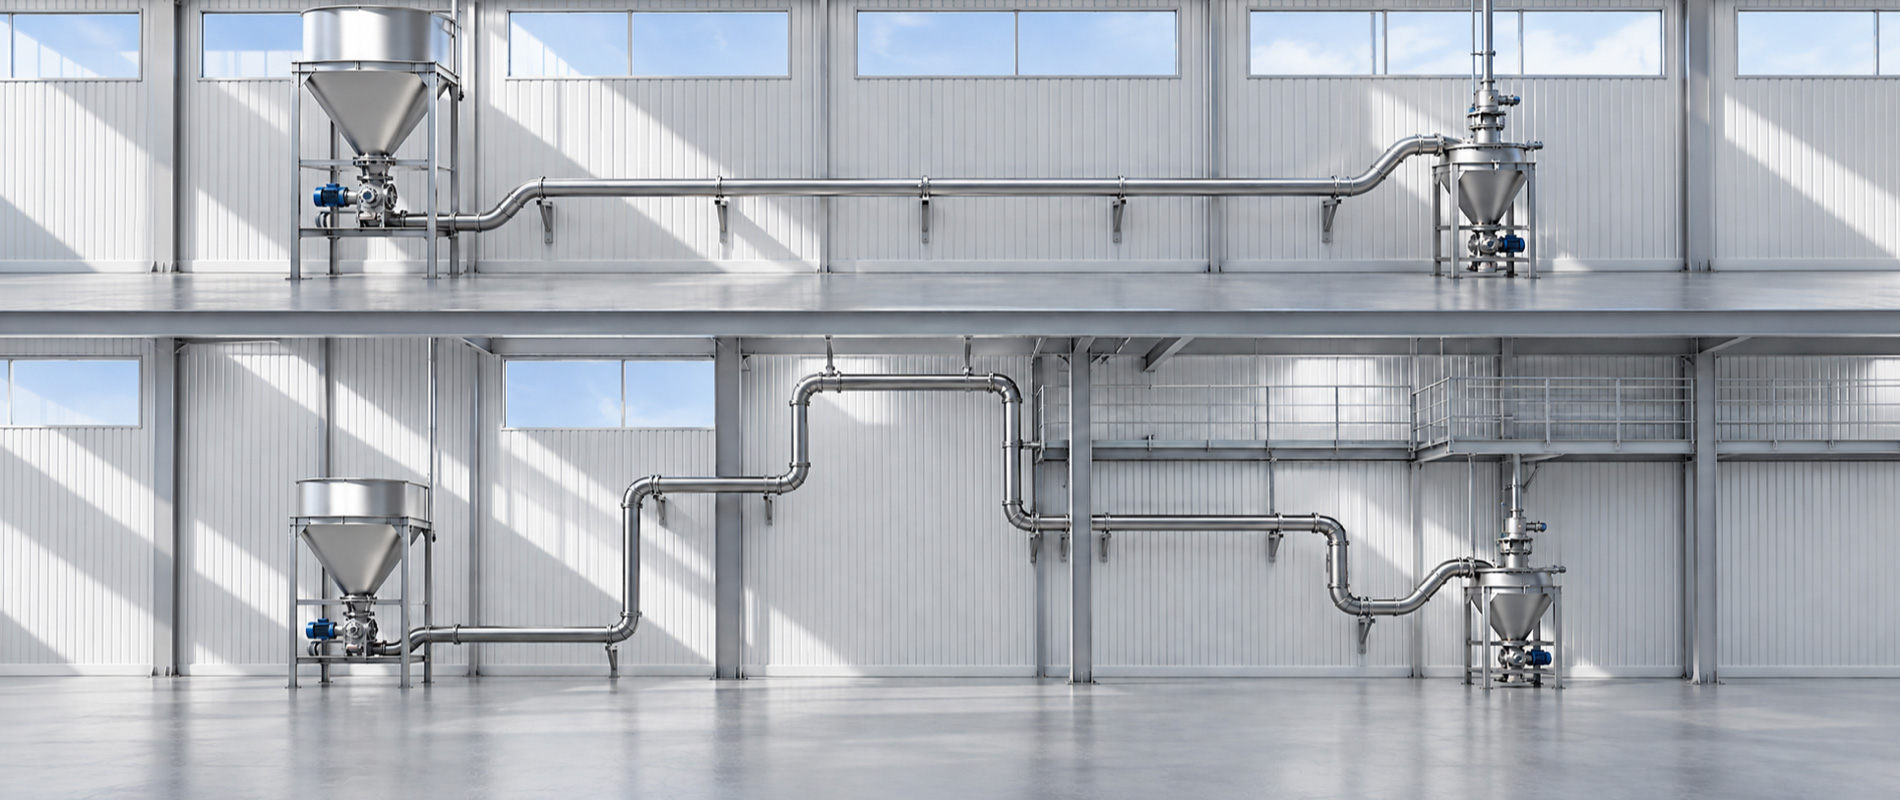
La distance qui compte additionne l’horizontal, le vertical et toutes les singularités du parcours. Une règle posée sur le plan donne toujours un chiffre plus optimiste que celui que l’air devra vaincre.
Les ingénieurs process travaillent avec la longueur équivalente, qui traduit l’ensemble du parcours en mètres de tuyauterie droite.
Dans cette traduction, une règle surprend beaucoup de monde la première fois qu’on l’entend : un tronçon vertical compte généralement environ le double du même tronçon à l’horizontale. (Monter coûte, ici aussi.)
Cela a une conséquence pratique très concrète pour quiconque dimensionne un projet. Deux usines où le parcours couvre les mêmes trente mètres en plan peuvent avoir des longueurs équivalentes très différentes si l’une le résout en ligne droite et que l’autre doit franchir une structure, contourner une zone de passage et monter sur une mezzanine.
D’où l’une des questions qui reviennent le plus souvent, et la réponse honnête dérange un peu : il n’existe pas de distance maximale universelle en transport pneumatique. Il existe une combinaison de produit, de débit, de pression disponible et de parcours qui tient ou ne tient pas.
C’est pourquoi, quand quelqu’un demande combien de mètres on peut couvrir, la contre-question utile est généralement de savoir combien de mètres équivalents, et ce chiffre n’apparaît que lorsque quelqu’un a examiné l’usine réelle.
4. Quand plusieurs destinations partagent la même ligne
Partager une ligne entre plusieurs destinations est presque toujours une bonne décision économique, et c’est toujours une décision de process.
Une seule ligne qui distribue vers trois silos économise de la tuyauterie, des équipements et de l’espace.
La distribution se fait avec des vannes de dérivation, qui dirigent le produit vers une destination ou une autre. C’est une solution standard et éprouvée dans l’industrie, avec une nuance qu’il vaut mieux avoir en tête dès le départ.
Certaines conceptions de vanne peuvent retenir une petite quantité de produit, et dans une installation qui alterne les recettes ou qui manipule des allergènes, ce résidu est exactement le genre de détail difficile à expliquer ensuite lors d’un audit.
Il existe des configurations pensées spécifiquement pour réduire ce risque, et le choix de l’une ou l’autre dépend de ce que l’on transporte.
La vraie question se pose donc bien avant l’achat de la vanne. Quels produits vont partager ce tronçon, et que se passe-t-il si l’un laisse une trace du précédent ?
Quand la réponse est « rien de significatif », partager la ligne est une excellente idée. Quand la réponse implique un allergène, un principe actif ou deux recettes qui ne doivent pas se mélanger, la conversation quitte le terrain du budget pour celui du risque. Nous l’avons développé en parlant de contamination croisée et d’audits.
5. Les transitions : là où le système cesse de se comporter comme un système
Les points où le produit entre dans le transport et en sort sont souvent ceux qui posent le plus de problèmes, et ceux qui reçoivent le moins d’attention au stade de l’offre. La vidange d’un big bag, la sortie d’un silo, l’entrée d’une trémie de pesée, la jonction avec la station de dosage…
À ces points, la vitesse, la section et parfois la technologie changent. Un produit qui circule parfaitement dans la tuyauterie peut se comporter autrement au moment d’y entrer ou d’en sortir, et c’est là qu’apparaissent les rétentions, les fuites de poussière et les écarts entre ce qui est envoyé et ce qui arrive.
C’est aussi là que se voit le plus clairement la différence entre une installation intégrée et une somme d’équipements corrects. Chaque équipement peut respecter sa spécification sans que l’ensemble fonctionne pour autant, parce que personne ne s’est occupé de ce qui se passe aux jonctions.
Lorsque le transport est conçu en même temps que le stockage d’où il part et le dosage qu’il alimente, ces transitions ne sont plus un no man’s land. C’est la logique avec laquelle nous travaillons le transport pneumatique chez Gashor.
6. Comment savoir si le problème vient de l’équipement ou du parcours
Il existe un signe assez fiable : si le problème apparaît toujours au même endroit de la ligne, il est probable que le parcours y soit pour quelque chose. Un équipement défaillant tombe généralement en panne de façon dispersée. Un tracé mal résolu échoue généralement avec une ponctualité presque agaçante.
Voici les signes qui, selon notre expérience, désignent davantage le chemin que la machine :
| Ce que vous observez en usine | Ce qui se cache généralement derrière |
| Des bouchages qui se répètent toujours dans le même tronçon | Une perte de vitesse à ce point du parcours, souvent après un virage ou une montée |
| Un coude précis qu’il faut remplacer bien avant les autres | Un rayon trop serré ou une vitesse excessive dans ce tronçon |
| Le débit réel reste inférieur à celui prévu au projet | Une longueur équivalente supérieure à celle calculée |
| Une consommation d’énergie supérieure aux estimations dès le premier jour | Une résistance du tracé supérieure à celle prise en compte au dimensionnement |
| Des écarts entre ce qui est envoyé et ce qui arrive à destination | Des rétentions aux transitions, dans les vannes de dérivation ou aux points d’accumulation |
| Le système fonctionne avec un produit et pose problème avec un autre | Un tracé dimensionné pour un comportement différent de celui de l’ingrédient actuel |
La dernière ligne mérite qu’on s’y arrête, car c’est un cas de plus en plus fréquent. Beaucoup d’installations qui posent problème aujourd’hui étaient correctes le jour de leur conception. Ce qui a changé ensuite, c’est la recette, le fournisseur de l’ingrédient, le volume de production ou le nombre de références qui passent par la même ligne.
7. Corriger un tracé sans refaire la moitié de l’usine
Un tracé perfectible n’oblige presque jamais à démonter l’installation. C’est l’une des idées que nous devons le plus souvent déconstruire lors des premières réunions, car le soupçon que la solution passe par repartir de zéro bloque souvent le projet avant que quiconque ait mesuré quoi que ce soit.
En pratique, une bonne partie des interventions sur le parcours sont ciblées et réalisées par phases : modifier le rayon d’un coude critique, supprimer un virage inutile en redistribuant les supports de la tuyauterie, revoir le diamètre d’un tronçon précis, traiter autrement un point de déchargement problématique.
Ce travail dispose en outre d’une fenêtre naturelle. Les défauts se détectent en production, car c’est à ce moment qu’apparaissent les bouchages, les bruits et les écarts de débit. L’intervention se planifie ensuite, ligne à l’arrêt, lors de l’arrêt technique propre à chaque usine.
C’est la même logique d’intervenir uniquement là où ça fait mal que nous appliquons au reconditionnement d’installations, et qui, en transport pneumatique, offre souvent un retour rapide car elle agit sur une consommation et une maintenance que l’on paie tous les jours.
8. Ce qu’il faut apporter avant de demander un devis
Si vous voulez des offres comparables, les informations sur le parcours doivent figurer dans la demande, et non apparaître pendant l’installation. Voici la liste courte de ce dont toute ingénierie a besoin pour dimensionner sérieusement :
| Donnée | Pourquoi elle conditionne le tracé |
| Quel produit et comment il se comporte | Densité, granulométrie, fragilité, abrasivité et tendance au compactage fixent vitesses et rayons |
| Quel débit exige la production | Il définit le diamètre et la pression, et donc la tolérance du système à un parcours long |
| Distance horizontale et hauteur à franchir | C’est la base de la longueur équivalente, le vertical pesant davantage |
| Combien de virages impose l’usine | Chaque changement de direction ajoute résistance, usure et un point de risque |
| Combien de points de départ et de destinations | Cela détermine s’il faut partager une ligne et avec quelles implications d’entraînement entre produits |
| Quelles exigences d’hygiène s’appliquent | Allergènes, changements de recette et secteur conditionnent vannes de dérivation, raccords et accès |
| Quelles contraintes d’espace existent | Structures, zones de passage et hauteurs libres finissent par dessiner le parcours |
| Quelle croissance est prévue | Un tracé ajusté au millimètre aujourd’hui peut devenir insuffisant avec la référence de l’année prochaine |
Cette dernière question est celle que l’on pose le moins et celle qui finit par manquer le plus. Une installation se dimensionne aussi pour l’usine que vous serez dans trois ans.
9. Pourquoi deux devis avec les mêmes équipements ne sont pas comparables
Parce que l’équipement est la partie visible du projet et que c’est le parcours qui décide de son comportement. Deux offres peuvent mentionner la même soufflante, le même diamètre de tuyauterie et la même technologie, et décrire des installations qui fonctionneront de façon très différente.
La différence se trouve généralement dans ce qui n’apparaît pas dans le tableau comparatif : combien de coudes prévoit chaque proposition et avec quels rayons, quelle marge de calcul chaque ingénierie a appliquée, comment chacune traite les transitions et ce qui se passe lorsqu’une nouvelle référence arrive.
Quand deux prix s’écartent nettement pour le même équipement, il y a presque toujours une explication technique derrière. Cela vaut la peine de demander qu’on vous l’explique, car cette conversation en dit plus sur le fournisseur que l’offre elle-même.
10. Questions fréquentes
Combien pénalise un coude à 90 degrés en transport pneumatique ?
Les méthodes de calcul courantes attribuent à un coude à 90 degrés l’équivalent de 5 à 12 mètres de tuyauterie droite.
La fourchette dépend du critère utilisé et du rayon du coude, les coudes à rayon court se situant en haut et ceux à grand rayon en bas. La conclusion pratique, c’est qu’un virage pèse bien plus que la place qu’il occupe.
Combien de changements de direction une ligne peut-elle avoir ?
Il n’y a pas de nombre maximal, il y a un budget de perte de charge qui se répartit entre distance, hauteur et virages.
Une ligne courte admet plus de coudes qu’une ligne longue avec le même équipement. Le plus raisonnable est de concevoir le parcours en cherchant le chemin comportant le moins de virages que l’usine permette, et de bien traiter ceux qui sont inévitables.
Quel rayon donner aux coudes ?
À titre de référence générale, un rapport entre le rayon et le diamètre de la tuyauterie de l’ordre de 8 à 14 offre généralement le meilleur équilibre entre perte de charge, usure et encombrement.
Avec des produits fragiles ou abrasifs, il convient généralement d’opter pour des rayons plus généreux, et il existe des coudes de conception spécifique pour les cas exigeants.
Jusqu’à quelle distance peut-on transporter un ingrédient ?
Cela dépend de la combinaison de produit, de débit, de pression disponible et de parcours, et non d’un chiffre fixe.
La donnée pertinente est la longueur équivalente, qui additionne l’horizontal, le vertical (avec un poids plus important) et les singularités du parcours. Deux installations séparées par la même distance sur le plan peuvent se trouver à des distances équivalentes très différentes.
Une même ligne peut-elle alimenter plusieurs destinations ?
Oui, et c’est une configuration courante et efficace, réalisée avec des vannes de dérivation.
Le point à évaluer avant de décider, c’est quels produits partagent ce tronçon, car certaines conceptions de vanne peuvent retenir une petite quantité de matière. Dans les installations avec allergènes ou changements de recette fréquents, il vaut mieux faire ce choix au début du projet.
Comment savoir si mon problème vient de l’équipement ou du tracé ?
Si la défaillance apparaît toujours au même point de la ligne, le parcours en porte généralement une part de responsabilité.
Des bouchages répétés dans un même tronçon, un coude qui s’use avant les autres ou un débit inférieur à celui du projet dès le premier jour désignent la conception du chemin plus que la machine.
Peut-on améliorer le tracé d’une installation existante ?
Dans la plupart des cas, oui, et sans refaire toute l’installation.
Les interventions les plus fréquentes sont ciblées : modifier le rayon d’un coude critique, supprimer un virage, ajuster le diamètre d’un tronçon ou traiter autrement un point de déchargement. Le problème se détecte en production et l’on intervient lors du prochain arrêt de ligne.
De quelles informations l’ingénieur a-t-il besoin pour me faire un devis sérieux ?
Le comportement du produit, le débit, la distance et la hauteur, le nombre de virages qu’impose l’usine, le nombre de points de départ et de destinations, les exigences d’hygiène du secteur et les contraintes d’espace.
Avec ces données, deux offres peuvent se comparer. Sans elles, on compare des listes d’équipements.
11. Notre approche chez Gashor
Depuis 1959, nous concevons des installations sur des usines réelles, avec leurs poteaux au milieu, leurs hauteurs limitées et leurs zones de passage qu’on ne peut pas encombrer. C’est la partie du métier qui ne tient pas dans un catalogue et que nous appliquons aujourd’hui dans plus de quinze pays.
Notre manière d’aborder un projet de transport pneumatique repose sur quatre domaines qui travaillent ensemble :
- Gashor Consulting: le diagnostic préalable du process et de l’installation, avant de proposer quoi que ce soit. C’est là que l’on mesure le parcours réel.
- Gashor Industry: conception et fabrication sur mesure à Zizurkil, adaptées à l’usine que vous avez.
- Gashor Innovation: automatisation et intelligence artificielle industrielle qui analyse plus de 130 variables du process, toujours sur vos propres serveurs.
- Gashor Services: mise en service, maintenance et pièces de rechange pendant toute la durée de vie, avec des équipes locales en Espagne, au Mexique et en Afrique du Sud.
Choisir la technologie est souvent la partie rapide d’un projet. Le parcours se dessine sur votre usine, et c’est lui qui vous accompagnera pendant les quinze prochaines années.
C’est pourquoi nos conversations commencent par examiner le chemin que doit parcourir votre ingrédient, avant l’équipement qui va le déplacer.
Si vous avez un projet sur la table ou une ligne qui pose problème depuis un moment, toujours au même endroit, dites-nous par où passe votre ingrédient. C’est généralement le meilleur point de départ.